Плазменная резка металла — термический способ раскроя, при котором ионизированный газ нагревается до 20 000–30 000°C и одновременно расплавляет, выдувает заготовку из зоны обработки. Добавление кислорода запускает экзотермическую реакцию окисления, которая заметно ускоряет процесс на углеродистых сталях. В статье разберем физику процесса, сравним варианты газов, приведем расчеты потребления, а также покажем, когда собственный генератор выгоднее баллонов.
- Что такое плазменная резка
- Как работает кислородно-плазменная резка
- Роли газа в процессе плазменной резки
- Какой газ нужен для плазмореза — сравнение вариантов
- Какая чистота кислорода нужна для резки металла
- Давление кислорода для резки металла и расход газа
- Расчет расхода кислорода на 1 метр реза
- Генератор кислорода против газа в баллонах
- Давление, ток, толщина, тип стали — лучшие практики
- Безопасность и нормы при плазменной резке кислородом
- Часто задаваемые вопросы
- Коротко о главном
Что такое плазменная резка
Система плазменной резки формирует узкую высокотемпературную дугу, которая проходит через сопло плазмотрона, сжимаясь потоком газа. Эта среда выполняет две функции: охлаждает и стабилизирует разряд, придавая ему нужную форму, а также участвует в самом технологическом процессе — механически или химически.
Кислородная резка металла — это отдельная разновидность обработки, где кислород не просто формирует поток, а вступает в реакцию с заготовкой. Возникающее горение железа выделяет дополнительное тепло по реакции 3Fe + 2O₂ = Fe₃O₄ + Q, поэтому раскрой идет быстрее без увеличения силы тока дуги.
Воздушно-плазменная резка — это более простой и доступный вариант, где вместо чистого кислорода используют сжатый воздух. Такой подход дешевле, но качество кромки и скорость обработки заметно ниже, особенно на толстых листах.
Как работает кислородно-плазменная резка
Газовая плазменная резка кислородом строится на двух параллельных механизмах: термическом воздействии дуги и экзотермическом окислении железа. Для запуска горения заготовку нужно разогреть до температуры воспламенения (1000–1300°C) — она ниже точки плавления стали, поэтому материал должен именно гореть, а не переходить в жидкую фазу. Плазмообразующий газ одновременно ионизирует канал дуги и ускоряет реакцию окисления — за счет этой двойной роли скорость обработки углеродистых сталей выше, чем при использовании инертных сред.
Образующиеся оксиды плавятся при температуре около 1370°C — ниже точки плавления самой стали (1500–1539°C), поэтому легко выдуваются потоком из полости пропила. Если баланс между горением и плавлением смещен, на кромке скапливается больше шлака и грата, поэтому стабильность давления и чистота кислорода так важны.
Роли газа в процессе плазменной резки
В плазменной установке рабочая среда может выполнять разные функции, понимание этой типологии помогает точнее настраивать оборудование.
- Плазмообразующий (режущий) газ формирует основной поток плазмы, который расплавляет, выдувает металл из пропила.
- Пусковой газ выбирают для инициации дуги перед основным этапом, часто это менее агрессивный состав, чем рабочая среда.
- Вихревой газ подается по периферии сопла, стабилизирует дугу, защищает наконечник от перегрева, продлевает его ресурс.
- Маркировочный газ применяют для нанесения меток на поверхность заготовки без полного прорезания.
- Контрольный (защитный) газ снижает окисление кромки на нержавейке или алюминии, где нежелательна реакция с кислородом.
На практике большинство плазморезов для кислородной резки используют один и тот же газ и как плазмообразующий, и как режущий, тогда как раздельные пусковой и вихревой контуры чаще встречаются в промышленных станциях с ЧПУ, где нужна повышенная стабильность дуги.
Какой газ нужен для плазмореза — сравнение вариантов
Выбор газа для плазмореза — это компромисс между скоростью, качеством кромки, расходом, а также стоимостью эксплуатации.
| Параметр | Кислород | Воздух | Азот | Аргоно-водород (H35) |
|---|---|---|---|---|
| Скорость обработки | Высокая на углеродистых сталях | Средняя | Средняя-высокая | Высокая на нержавейке/алюминии |
| Качество кромки | Чистая, минимум грата на стали | Есть окисление, шлак | Чистая, без окисления | Максимально чистая, без окисления |
| Рекомендуемая толщина | 0,5–70 мм | До 20–25 мм | До 40 мм | До 50 мм (нержавейка, алюминий) |
| Тип металла | Углеродистые, низколегированные стали | Универсальный, бюджетный вариант | Универсальный, чувствительные материалы | Нержавейка, алюминий, медь |
| Расход | Средний | Низкий | Средний-высокий | Высокий (дороже смесь) |
| Стоимость эксплуатации | Средняя, снижается при собственном производстве | Минимальная | Выше воздуха | Самая высокая |
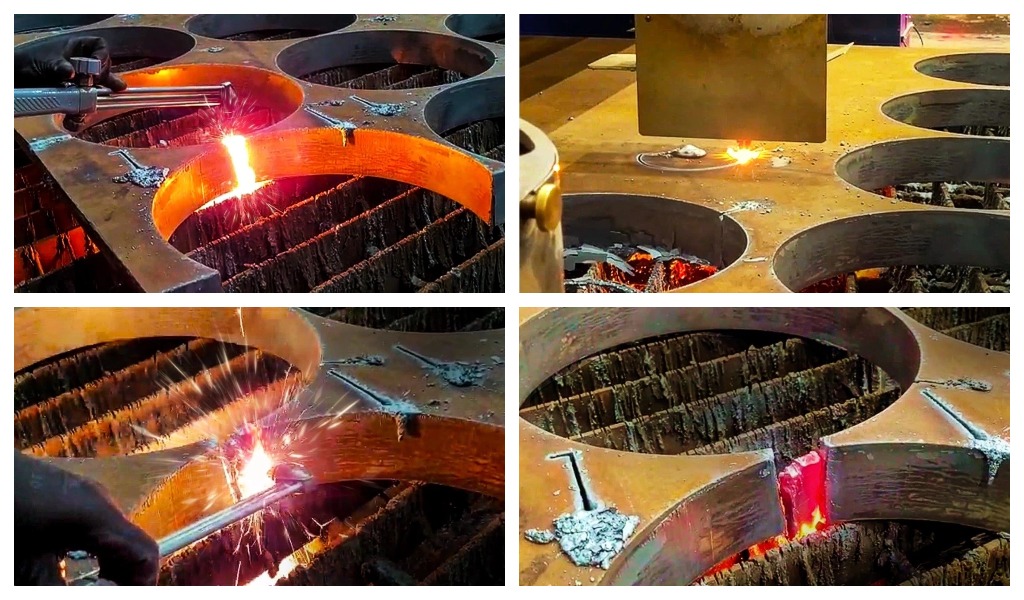
Визуальные различия в качестве кромки хорошо заметны на практике: кислородный рез дает равномерную гладкую поверхность на углеродистой стали, воздушный — более выраженное окисление и легкий цветной налет, азотный и H35 — минимальное изменение цвета металла у линии реза.
Какая чистота кислорода нужна для резки металла
Разница между 99% и 99,5% может показаться незначительной, но снижение показателя с 99,5% до 97,5% уменьшает выработку на 31%. На практике это выражается в конкретных поправочных коэффициентах к объему потребления.
| Чистота кислорода | Поправочный коэффициент к расходу |
|---|---|
| 99,8% | 0,9 |
| 99,5% (базовый уровень) | 1,0 |
| 99,0% | 1,1 |
| 98,5% | 1,2 |
| 98,0% | 1,25 |
Уровня 99% обычно достаточно для типовых задач: раскроя листов средней толщины без повышенных требований к скорости, точности кромки. Для крупных сечений, серийного производства или ситуаций, где важна максимальная производительность линии, разумнее ориентироваться на 99,5% и выше — экономия на быстроте и объеме потребления быстро компенсирует более высокие требования к качеству кислорода.
Давление кислорода для резки металла и расход газа
Давление кислорода для резки металла задают на редукторе и подбирают в зависимости от толщины заготовки, диаметра сопла. Точное значение всегда указано в паспорте плазмотрона — рассмотрим ориентировочные диапазоны для типовых толщин.
| Толщина, мм | Давление кислорода, МПа | Ток дуги, А | Скорость резки, м/мин | Диаметр сопла, мм |
|---|---|---|---|---|
| 1–2 | 0,25–0,30 | 20–30 | 4,5–6,0 | 0,8–1,0 |
| 3–5 | 0,30–0,35 | 40–60 | 3,5–4,5 | 1,0–1,2 |
| 6–10 | 0,30–0,35 | 80–100 | 2,5–3,5 | 1,2–1,4 |
| 12–16 | 0,35–0,40 | 120–150 | 1,8–2,5 | 1,4–1,6 |
| 20–25 | 0,35–0,40 | 180–220 | 1,2–1,8 | 1,6–1,8 |
| 30–40 | 0,40–0,45 | 250–320 | 0,8–1,2 | 1,8–2,0 |
| 50–60 | 0,45–0,55 | 400–480 | 0,5–0,8 | 2,0–2,5 |
| 80–100 | 0,55–0,65 | 600–700 | 0,3–0,5 | 2,5–3,0 |
Значения ориентировочные и уточняются по паспорту конкретной модели плазмотрона — производители могут задавать собственные допуски по току и скорости.
Расчет расхода кислорода на 1 метр реза
Расход кислорода для резки металла рассчитывают по формуле Q = H × L × K, где H — норма потребления на метр пропила (зависит от толщины), L — общая протяженность линии обработки, K — коэффициент на подготовительные операции (1,1–1,2).
Условный пример для иллюстрации формулы. Нужно вырезать 50 деталей из листа толщиной 10 мм при чистоте кислорода 99%, длина контура одной детали — 2,8 м. Базовая норма для такой толщины при чистоте 99,5% составляет около 0,262 м³/м; при 99% применяем поправочный коэффициент 1,1: 0,262 × 1,1 = 0,288 м³/м. Итоговый объем: 0,288 м³/м × 2,8 м × 50 шт × 1,15 = 46,3 м³ на партию.
Генератор кислорода против газа в баллонах
При стабильном и значительном потреблении собственная установка на основе PSA-технологии почти всегда выгоднее привозного продукта. Баллонная поставка требует затрат на логистику, аренду тары и создает риск простоя производства при задержке отгрузки, тогда как локальная станция дает предсказуемую стоимость сырья.
Условный пример расчета. При закупке в баллонах по цене N руб./м³ месячные затраты на газ можно сопоставить со стоимостью аналогичного объема от собственного генератора. Разница в 30–40% на кубометре при постоянной нагрузке обычно окупает капитальные затраты на оборудование в течение нескольких лет — точный срок зависит от модели, тарифов на электроэнергию, а также региональной цены привозного газа. Актуальный расчет для конкретного объекта лучше запросить у поставщика оборудования.
|
Ранее мы подробно рассказывали о проектировании кислородной станции, а также об особенностях обслуживания оборудования. |
|---|
Давление, ток, толщина, тип стали — лучшие практики
Оптимальный режим строится на связке четырех параметров:
- сила тока дуги;
- давление газа;
- скорость перемещения плазмотрона;
- диаметр сопла.
Практика показывает, что наилучший результат достигается при токе на уровне 90–95% от номинального значения для конкретного комплекта сопло-электрод. При недостаточной силе тока пропил получается зашлакованным, а при избыточной резко сокращается ресурс расходников.
Кислородная резка эффективна на углеродистых и низколегированных сталях, где реакция окисления ускоряет обработку без потери качества кромки. При содержании углерода в заготовке 0,3–0,7% требуется предварительный подогрев до 200–300°C, а материал с содержанием углерода более 0,7% требует нагрева до 300–500°C и специальных режимов.
Для нержавеющих сплавов и алюминия кислород не подходит: он усиливает окисление поверхности и ухудшает внешний вид шва, поэтому для этих материалов выбирают азот, воздух или смеси на основе аргона.
Безопасность и нормы при плазменной резке кислородом
Работа с плазменным раскроем в кислородной среде сопряжена с несколькими группами рисков, которые требуют системного подхода к охране труда. Дуга высокого напряжения создает угрозу поражения электрическим током, а интенсивное УФ-излучение и яркий видимый свет требуют защитного щитка и очков, соответствующих профильным стандартам.
Уровень шума при обработке достигает 90–115 дБ(А), поэтому необходима защита органов слуха на весь период работы установки. Процесс также сопровождается выделением оксидов азота, озона, угарного газа — без эффективной вентиляции их концентрация в рабочей зоне быстро превышает безопасные значения, что регулируется санитарными нормами к воздуху рабочей зоны (СанПиН 1.2.3685-21).
Отдельное внимание нужно уделить пожарной безопасности: баллоны и генераторы размещают на безопасном расстоянии от источников открытого огня и легковоспламеняющихся материалов, а зону хранения и эксплуатации исключают из контакта с маслами и жирами — обогащенная кислородом атмосфера резко повышает риск воспламенения. Нормативную базу формируют ГОСТ 12.3.039-85 «Плазменная обработка металлов. Требования безопасности», ГОСТ Р ИСО 9013-2022 по классам качества реза и профильные правила пожарной безопасности при работе с кислородным оборудованием.
Часто задаваемые вопросы
Можно ли использовать воздух вместо кислорода для плазменной резки?
Да, но с оговорками. Воздух дешевле и доступнее, однако дает более низкое качество кромки и повышенное окисление на углеродистых сталях. Такой вариант подходит для менее требовательных задач, где скорость и чистота реза не критичны.
Какой генератор выбрать для плазмореза?
Выбор зависит от объема потребления, требуемой чистоты продукта и режима работы участка. Для стабильной нагрузки и уровня чистоты от 99% разумно рассматривать адсорбционные (PSA) установки — они дают предсказуемую стоимость сырья без зависимости от баллонных поставок.
Почему падает скорость резки при снижении чистоты кислорода?
Примеси в составе замедляют реакцию окисления металла, из-за чего оборудованию требуется больше времени на прогрев и удаление расплава из зоны обработки. Даже небольшое отклонение чистоты, буквально на 1,5–2 процентных пункта, способно снизить производительность на треть.
Какое давление кислорода нужно для разных толщин металла?
Чем массивнее заготовка, тем выше требуемое давление и номер сопла. Точное значение всегда уточняют по паспорту плазмотрона — ориентировочные диапазоны для типовых толщин приведены в таблице режимов выше.
Можно ли резать нержавеющую сталь кислородом?
Нет, для этого сплава кислород не рекомендуется: реакция окисления ухудшает вид кромки, снижает коррозионную стойкость шва. Здесь лучше подходят азот, воздух или аргоно-водородные смеси.
Сколько кислорода расходуется на 1 метр реза?
Точный объем зависит от толщины заготовки и чистоты состава — например, для листа 10 мм при чистоте 99,5% норма составляет около 0,262 м³/м, а при 99% с поправочным коэффициентом 1,1 показатель вырастает до 0,288 м³/м.
Коротко о главном
Кислород ускоряет плазменную резку углеродистых сталей за счет окисления заготовки, но требует чистоты не ниже 99% — падение до 97,5% снижает выработку на 31%. Нержавейку и алюминий обрабатывают азотом, воздухом или аргоно-водородными смесями. Расход рассчитывают по формуле Q = H × L × K, а давление и ток подбирают под толщину листа согласно паспорту оборудования.
При стабильной нагрузке собственная адсорбционная установка выгоднее баллонных поставок: она снимает зависимость от логистики и обеспечивает нужную концентрацию прямо на производственной площадке.
Для таких задач компания «Провита» предлагает генераторы серии «Ультра», разработанные под нужды металлообработки — с гарантированной чистотой кислорода и подбором производительности по объему заказчика. Оставить заявку можно по ссылке.